品质部岗位核心知识手册
品质部岗位核心知识手册(IQC · IPQC · FQC)
编制日期:2026-09-28
修订记录
| 版本 | 日期 | 修订说明 | 编制 | 审核 |
|---|---|---|---|---|
| V1.0 | 2026-09-28 | 首版发布:IQC / IPQC / FQC 三岗位核心知识、抽样判定、量具使用、四类检验对象要点、不合格品闭环、记录追溯 | 品质部 | 待审 |
本册使用方法
1. 按岗位读:IQC 重点第四章,IPQC 重点第五章,FQC 重点第六章;第二、三、七、八章三个岗位共用。
2. 按问题读:现场遇到判不了的情况,先查附录 A 高频问答;涉及尺度问题的看第九章争议处理。
3. 背诵重点:缺陷三级分类与 AQL、分辨力 1/10 法则、螺纹通止判定、安全四项(接地/绝缘/耐压/急停)、不合格品处置五种方式。
4. 默画要求:能默画抽样判定流程、不合格品闭环流程、追溯链;能默写出机加工件必查清单与成品检验四条线。
5. 训练方法:现场对照实物练——拿一件实物,按清单逐项指出查什么、用什么量具、判据是什么。
写在前面:品质检验真正难在哪
机加工和装配行业做检验,技术难点不在"会不会用量具",而在三件事:
第一,判据是否明确。 图纸、检验指导书(SIP)、技术通知、限度样品四者冲突时听谁的,很多人搞不清。没有判据的检验不是检验,是凭感觉。
第二,能否顶住压力。 生产急着要料、客户催着发货的时候,"差不多就行"这四个字会反复出现。检验员的价值恰恰体现在这个时候——不合格流入下道工序,后面付出的代价是现在的十倍。
第三,记录能否追溯。 写了"合格"两个字不算记录。没有实测值、没有批次号、没有判定人的记录,出问题时等于没有记录,只能整批扩大范围处理。
这三条,比会用量具重要得多。
第一章 岗位能力模型与职责边界
1.1 三个岗位各管什么
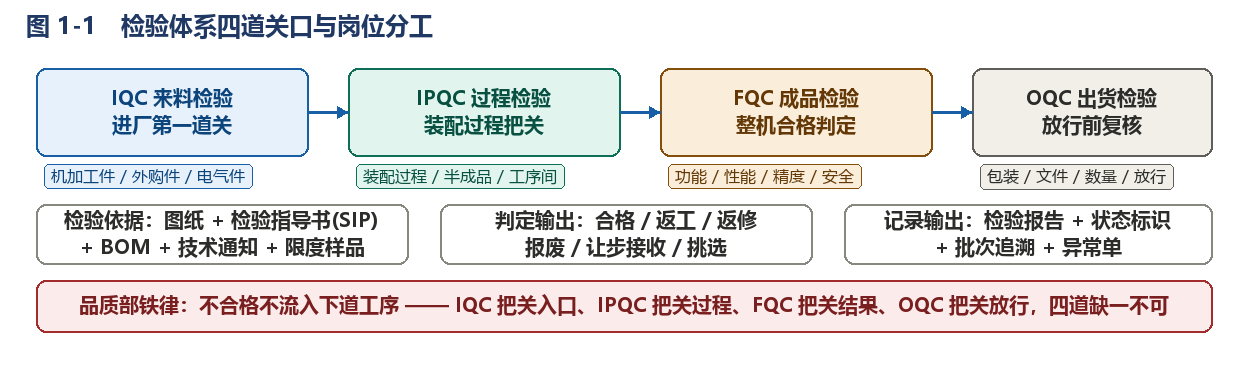
图 1-1 检验体系四道关口与岗位分工
| 岗位 | 检验时机 | 主要对象 | 核心输出 | 常见误区 |
|---|---|---|---|---|
| IQC 来料检验 | 物料进厂、入库前 | 机加工外协件、外购标准件、电气件、气动件、型材 | 来料检验报告、判定(接收/拒收/挑选) | 只核对数量不看质量;只测一个尺寸就放行 |
| IPQC 过程检验 | 装配过程中、工序流转时 | 装配过程、半成品、工序间在制品 | 巡检记录、首件确认、异常通知 | 只做首件不做巡检;发现问题口头说说不记录 |
| FQC 成品检验 | 整机装配调试完成后 | 整机(功能、性能、精度、安全、外观) | 成品检验报告、合格证、放行判定 | 只试动作不测精度;安全项凭经验跳过 |
| OQC 出货检验 | 包装后、发货前 | 包装、数量、配置、文件、唛头 | 出货复核记录 | 与 FQC 重复或互相推诿 |
边界提醒:IQC 做的是"批的判定",IPQC 做的是"过程的稳定性",FQC 做的是"单台的合格性",OQC 做的是"发运的准确性"。四者对象和目的都不同,不能用同一张表套到底。
1.2 品质部四条铁律
1. 不合格不流入下道工序——发现即标识、即隔离,先拦住再说。
2. 没有判据不下判定——图纸、SIP、技术通知、限度样品,四者都没有就上报,不猜。
3. 没有实测值不算检验记录——记录要能还原当时的测量过程。
4. 不合格品处置必须闭环——从发现到复检合格到结案,中间不许断档。
1.3 检验员能力的四层结构
| 层级 | 内容 | 表现 |
|---|---|---|
| 第一层 会看 | 看懂图纸、公差、符号、SIP | 能指出该测什么 |
| 第二层 会量 | 选对量具、测准、读数正确 | 测出来的数可以信 |
| 第三层 会判 | 对照判据给出结论,不含糊 | 合格就是合格,不合格就是不合格 |
| 第四层 会说清楚 | 把问题讲到点子上,能推动整改 | 与技术、生产、供应商对得上话 |
多数人卡在第二层到第三层之间——量得出来,但不敢判、判不准。突破的办法是把判据背熟:公差值、AQL、判定数组、缺陷分级,这些是硬知识,背熟了就没有"不好意思判"的问题。
1.4 判定权限与升级路径
| 情形 | 谁判定 | 升级对象 |
|---|---|---|
| 常规合格/不合格(判据明确) | 检验员 | — |
| 接近公差边界(灰度区) | 检验员 + 复核 | 品质主管 |
| 关键尺寸/安全项 | 检验员实测,主管确认 | 技术/品质主管 |
| 让步接收 | 评审 MRB | 品质经理 + 技术 + 生产;客户产品须客户同意 |
| 判据缺失或冲突 | 不上判 | 技术部门书面澄清 |
| 批量性问题(同不良 ≥3 件) | 立即停线标识 | 品质主管 → 经理 → 供应商 |
第二章 检验依据与抽样
2.1 检验依据的优先顺序
技术文件打架时按以下顺序取用(由高到低):
1. 客户书面要求 / 合同技术协议(最高)
2. 受控的最新版图纸(注意版本号与变更单)
3. 检验指导书 SIP / 检验卡片
4. 技术通知单 / 变更单 ECN
5. 限度样品(仅用于外观等难以量化的项目)
6. 通用标准(GB/T、ISO 等,作为补充)
三个易错点:
● 图纸版本:旧版本图纸在现场流通是常见隐患,变更前必须回收旧图。
● 未注公差:图纸没标公差的尺寸按 GB/T 1804(一般 m 级)执行,不能自己估。
● 未注形位公差:按 GB/T 1184 的等级执行(一般 K 级或 H 级,按图纸标注的等级表)。
2.2 缺陷分级:CR / MA / MI
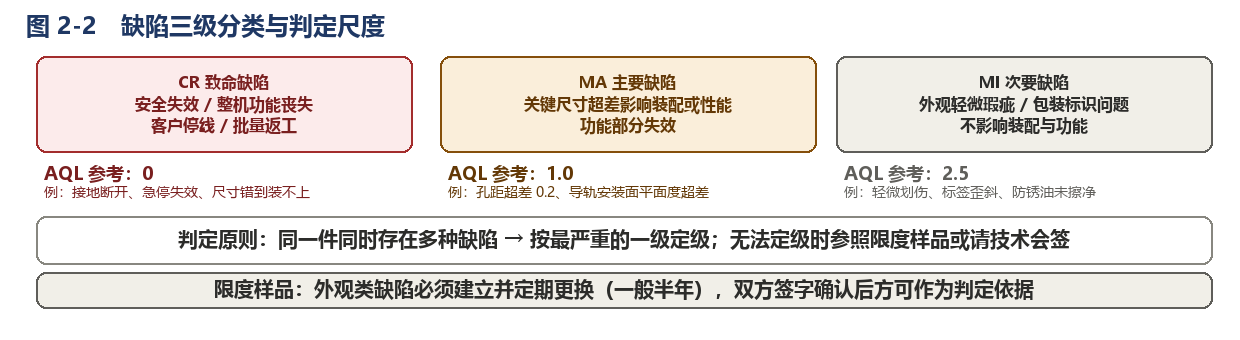
图 2-2 缺陷三级分类与判定尺度
| 等级 | 定义 | 典型例子(机加工 / 装配) | AQL 参考 |
|---|---|---|---|
| CR 致命 | 安全失效、整机功能丧失、客户停线 | 接地断开、急停失效、安装孔位错到装不上、材质用错 | 0(零缺陷) |
| MA 主要 | 影响装配、性能或寿命,但非安全项 | 关键尺寸超差 0.2、导轨安装面平面度超差、螺纹通规不过、漏装零件 | 1.0 |
| MI 次要 | 不影响装配与功能的外观/包装问题 | 轻微划伤、标签歪斜、防锈油未擦净、包装内衬缺失 | 2.5 |
判定原则:
● 同一件同时存在多类缺陷,按最严重的一级定级。
● CR 项(安全、关键功能)零缺陷,不接受"抽样合格"的说法,必要时 100% 检。
● 无法定级时,参照限度样品或请技术会签,不自行放宽。
2.3 抽样方案:GB/T 2828.1 怎么用
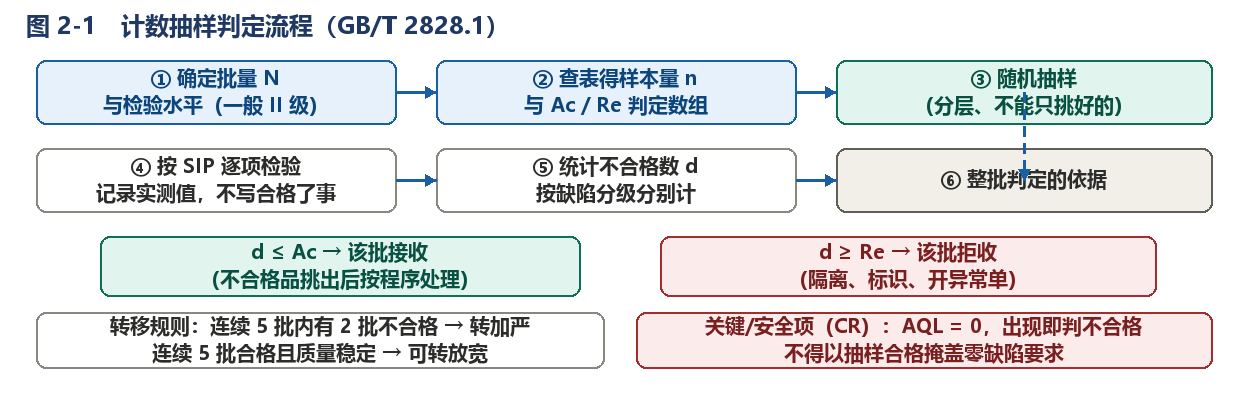
图 2-1 计数抽样判定流程(GB/T 2828.1)
| 步骤 | 要点 |
|---|---|
| ① 定批量 N | 同一供应商、同一批次、同一图号的来料为一批 |
| ② 定检验水平 | 一般用 一般检验水平 II;破坏性或昂贵件用 S 特殊水平 |
| ③ 查表 | 由批量 + 水平 → 样本量字码 → 查 n 与 Ac / Re |
| ④ 抽样 | 随机、分层,不能只抽上层好看的;开箱抽中间层 |
| ⑤ 检验 | 按 SIP 逐项实测并记录数值 |
| ⑥ 判定 | 不合格数 d ≤ Ac 接收;d ≥ Re 拒收 |
转移规则(必须会用):
● 正常 → 加严:连续 5 批(或少于 5 批)中有 2 批初次检验不合格。
● 加严 → 正常:连续 5 批加严检验合格。
● 正常 → 放宽:连续 10 批合格、且质量稳定、经主管批准。
● 加严后仍不合格:暂停检验,整改合格后再恢复。
注意:C=0 方案(零缺陷抽样)在部分客户要求下使用,判定数组为 Ac=0,任一不合格即整批拒收。用之前确认客户要求,不要混用。
2.4 首件、巡检、末件
| 类型 | 时机 | 要点 |
|---|---|---|
| 首件检验 | 每班次开工、换型、换模、设备维修后 | 首件必检、必记录;首件未确认不得批量生产 |
| 巡检 | 按 SIP 规定频次(一般 1~2 小时一次) | 抽在制品 + 抽查关键工序参数(力矩、间隙) |
| 末件检验 | 批次结束、换型前 | 确认最后一件仍合格 → 说明过程稳定 |
2.5 免检与例外放行的红线
● 免检只适用于有充分数据支撑、经批准的供应商/物料,且需定期复评,不得现场口头免检。
● 例外放行(急料先投用后补检)必须:书面审批 + 标识清楚 + 可追回 + 补检闭环。
● 涉及安全项和关键尺寸的,一律不允许例外放行。
第三章 量具与测量
3.1 量具清单与选用
| 量具 | 分辨力 | 适用 | 注意 |
|---|---|---|---|
| 钢直尺 / 卷尺 | 1 mm / 0.5 mm | 粗测、下料尺寸 | 不能用于精密判定 |
| 游标卡尺 | 0.02 mm(数显 0.01) | 长度、外径、内径、深度 | 测力要均匀;测内径取最大值 |
| 外径千分尺 | 0.01 mm | 轴径、厚度(公差 ≤0.05) | 用棘轮测力;校零 |
| 高度尺 | 0.01 mm | 高度、台阶、划线 | 平台要干净、工件要贴合 |
| 百分表 / 杠杆表 | 0.01 mm | 跳动、平面度、找正 | 预压 0.3~0.5 mm;表座吸牢 |
| 塞尺 | 0.02~1 mm | 间隙、贴合面 | 不硬塞;片要擦净 |
| 螺纹量规(塞规/环规) | — | 内螺纹 6H / 外螺纹 6g | 通规过、止规不过 2 圈 |
| 粗糙度样板 / 粗糙度仪 | Ra 比对 / 实测 | 表面质量 | 比对要在相同光照下 |
| 硬度计 | HRC / HB / HV | 热处理验证 | 表面需打磨平整 |
| 影像仪 | 0.001~0.005 mm | 小件、复杂轮廓、孔位 | 对焦与光源影响大 |
| 三坐标 CMM | 0.001 mm 级 | 形位公差、空间尺寸、首件全尺寸 | 需编程、恒温、探针校验 |
3.2 分辨力 1/10 法则与 MSA
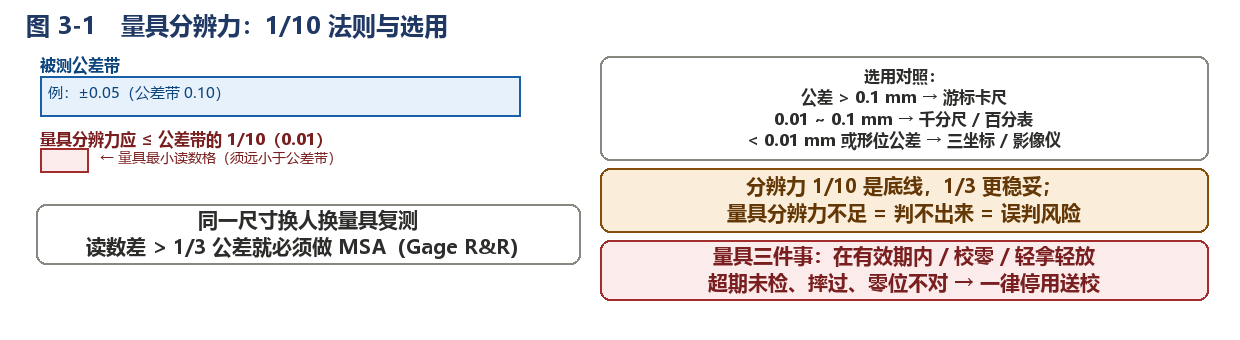
图 3-1 量具分辨力:1/10 法则与选用
● 法则:量具分辨力应不大于被测公差带的 1/10(更稳妥取 1/3 以内)。例:公差 ±0.05(带 0.10),量具分辨力应 ≤0.01 mm——卡尺 0.02 勉强,千分尺 0.01 更合适。
● 分辨力不足的后果:测不出来差异,把超差件判成合格(漏判),或把合格件判成超差(误判)。
● MSA(Gage R&R):同一件多人多次测量,若测量系统变异占公差比例 >30% 则不可接受,需换量具或改进方法。判断信号:换人换量具复测,读数差超过 1/3 公差就要警惕。
3.3 校准、有效期与日常点检
| 项目 | 要求 |
|---|---|
| 校准周期 | 按量具管理规定(一般 6~12 个月),贴校准标签 |
| 超期处理 | 一律停用送校,不得"先用着" |
| 日常点检 | 每班开工前:外观、零位、活动是否顺畅、测面是否清洁 |
| 异常停用 | 摔过、碰过、卡滞、显示异常 → 立即停用标识送检 |
| 存放 | 干燥、防磁、防压;千分尺测面留间隙不闭合 |
3.4 三坐标(CMM)与影像仪的使用边界
适合上三坐标的情况:形位公差(同轴度、位置度、轮廓度)、空间尺寸链、首件全尺寸报告、争议仲裁、客户要求提供报告。
不适合的情况:大批量快速分选(用专用检具更快)、现场在线检测(影像仪或专用量具更合适)。
测量前必做:恒温平衡(工件与设备同温)、去毛刺清洁、探针校验、建立正确坐标系(与图纸基准一致)。
易错点:基准建错 → 整份报告无效;测点太少 → 形位结果失真;工件未恒温 → 铝件尺寸偏差明显。
3.5 测量误差的常见来源
| 来源 | 表现 | 对策 |
|---|---|---|
| 基准不一致 | 测的值与图纸不是一回事 | 严格按图纸基准装夹、建坐标系 |
| 测力过大 | 卡尺/千分尺压变形,读数偏小 | 用棘轮或测力装置 |
| 温度 | 铝件热胀,冬夏差异明显 | 恒温、同温测量 |
| 阿贝误差 | 测量轴线与被测线不重合 | 尽量同轴;用表座保证方向 |
| 毛刺/脏污 | 读数偏大或跳动 | 测前清洁去毛刺 |
| 读数视差 | 指针表斜读 | 视线垂直表盘 |
| 量具零位 | 相对测量未校零 | 每次校零 |
第四章 机加工件检验(IQC 主战场)
4.1 进厂先核:单据、证明、标识
| 核对项 | 内容 |
|---|---|
| 送货单 | 供应商、图号/型号、数量、批次号、订单号 |
| 材质证明 | 材质牌号(45、40Cr、6061、304 等)与炉批号,必要时核对光谱 |
| 热处理报告 | 淬火/调质/渗碳硬度值、批次 |
| 表面处理 | 阳极氧化、镀锌、发黑等,膜厚/盐雾报告(客户要求时) |
| 实物标识 | 标签与实物一致;批次可追溯 |
| 包装防护 | 精加工面有防护、无相互磕碰、无锈蚀 |
红线:材质证明缺失或与实物不符 → 判定不合格或待判定隔离,不允许先投用后补。
4.2 尺寸检验:抓住关键尺寸 CTQ
● CTQ(关键质量特性):影响装配、功能、安全的尺寸,SIP 上应明确标注,必须逐个实测。
● 一般尺寸:按抽样方案抽检,但孔位、孔距、安装面相关尺寸建议全检(错一个孔整件报废)。
● 记录要求:写实测值(如 ⌀20.02),不写"OK"。
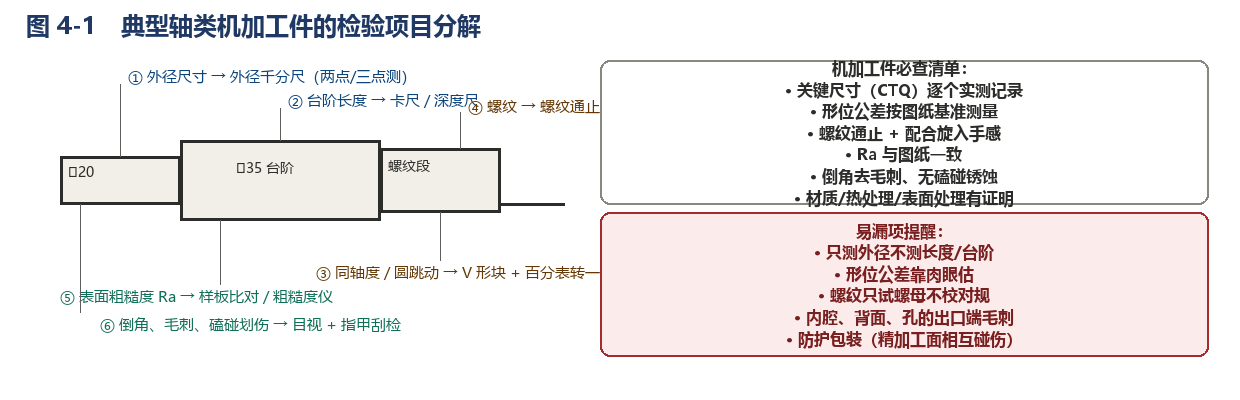
图 4-1 典型轴类机加工件的检验项目分解
4.3 形位公差怎么测
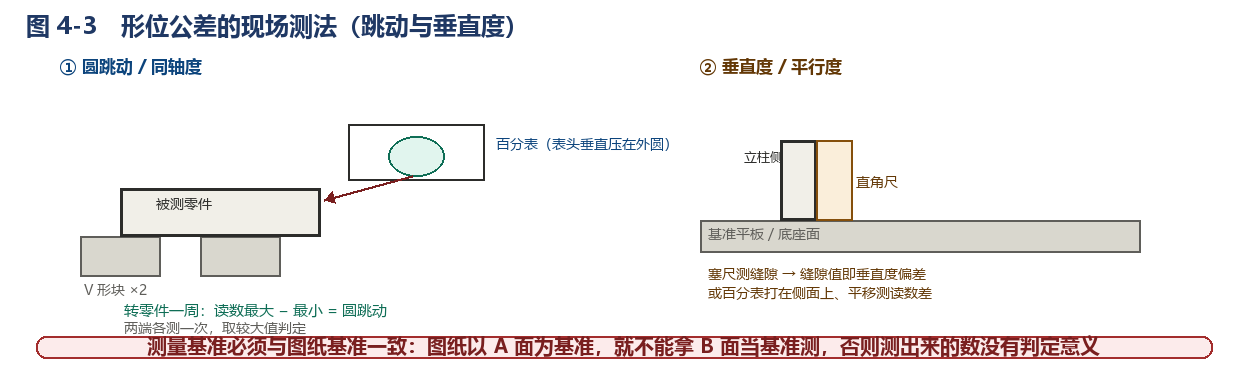
图 4-3 形位公差的现场测法(跳动与垂直度)
| 项目 | 现场测法 | 量具 |
|---|---|---|
| 直线度 / 平面度 | 刀口尺 + 塞尺;或平台 + 百分表平移取最大差值 | 刀口尺、塞尺、百分表 |
| 圆度 | 两点/三点法或 V 形块转一周 | 千分尺、百分表 |
| 圆跳动 / 全跳动 | V 形块支承,百分表打外圆,转一周读最大 − 最小 | V 形块 + 百分表 |
| 同轴度 | 基准轴线打表,测被测要素相对跳动;精度要求高时上三坐标 | 百分表 / CMM |
| 平行度 | 平台上百分表沿面平移,读数最大差 | 平台 + 百分表 |
| 垂直度 | 直角尺 + 塞尺测缝;或百分表打侧面平移 | 角尺、塞尺、百分表 |
原则:测量基准必须与图纸基准一致。图纸以 A 面为基准,就不能拿 B 面当基准去测,否则数值没有判定意义。
4.4 表面粗糙度 Ra
| Ra (μm) | 表面特征 | 常见部位 |
|---|---|---|
| 0.8 | 精密配合面 | 轴承位、密封配合面、阀体配合面 |
| 1.6 | 一般配合面 | 定位面、导轨安装面 |
| 3.2 | 普通加工面 | 一般结构面 |
| 6.3~12.5 | 非配合面 | 外观面、粗加工面 |
判定:图纸有标注按标注;用粗糙度样板在相同光照下比对,有争议用粗糙度仪实测。装配配合面被磕碰划伤后即使尺寸合格也要判不合格。
4.5 螺纹检验:通止规
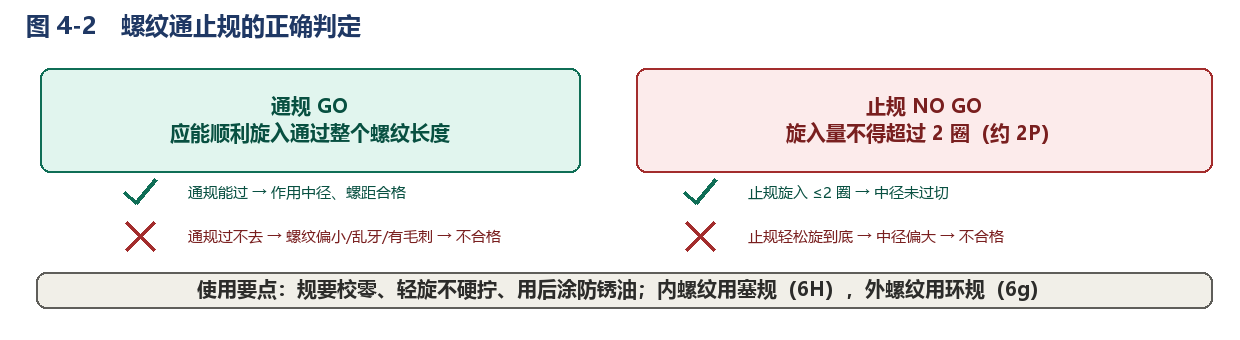
图 4-2 螺纹通止规的正确判定
| 判定 | 结论 |
|---|---|
| 通规 GO 能顺利旋入通过全长 | 作用中径合格 |
| 止规 NO GO 旋入 ≤2 圈 | 合格 |
| 通规过不去 | 不合格(偏小、乱牙、毛刺) |
| 止规轻松旋到底 | 不合格(中径偏大) |
要点:内螺纹用塞规(6H),外螺纹用环规(6g);规要轻旋不硬拧;用后涂防锈油;量规本身也要定期校准。
4.6 外观、倒角、毛刺与防护
| 检查项 | 判据 |
|---|---|
| 倒角 | 图纸要求 0.5×45° 等,未倒角或倒角过大影响装配 → 不合格 |
| 毛刺 | 配合面、孔口、螺纹处有毛刺 → 不合格(指甲刮检有明显阻滞即算) |
| 磕碰划伤 | 精加工/配合面、外观面明显磕碰 → 按限度样品判定 |
| 锈蚀 | 任何部位锈蚀 → 不合格(除非图纸允许) |
| 防护 | 精加工面之间无隔离、堆叠压伤 → 判包装不合格并要求整改 |
4.7 表面处理与镀层
| 处理 | 检查要点 |
|---|---|
| 阳极氧化(铝) | 颜色均匀、无露白、无划伤;膜厚按图纸(一般 8~15 μm) |
| 镀锌 / 镀镍 | 镀层均匀、无起皮脱落;盐雾试验报告(客户要求) |
| 发黑 / 磷化 | 色泽均匀、无锈斑 |
| 喷砂 / 拉丝 | 纹路一致、无漏喷 |
4.8 外协件首件与定期复检
● 首件:新供应商、新图号、模具/工艺变更后首批,必须全尺寸检验(或上三坐标出报告)。
● 定期复检:稳定供货件按周期(如每季度或每 N 批)抽一件做全尺寸复核,防止工装磨损导致尺寸漂移。
● 变更管理:供应商更换材料、工艺、设备、模具 → 必须重新首件确认,未通知即视为异常。
4.9 机加工件常见缺陷与判别要点
| 缺陷 | 表现 | 判定 |
|---|---|---|
| 尺寸超差 | 实测超公差带 | 不合格(关键尺寸 CR 或 MA) |
| 孔位/孔距错 | 装配时孔对不上 | 不合格,整批排查 |
| 螺纹乱牙/滑牙 | 通规不过或与配合件旋合打滑 | 不合格 |
| 形位超差 | 装配后偏摆、间隙不均 | 不合格 |
| 漏工序 | 该倒角没倒、该攻丝没攻、该热处理没做 | 不合格 |
| 毛刺未清 | 孔口、交叉孔、螺纹口有毛刺 | 不合格 |
| 表面处理不良 | 氧化露白、镀层脱落 | 按限度样品 |
| 磕碰伤 | 精加工面/外观面损伤 | 按限度样品,配合面从严 |
第五章 机械组装部件与半成品检验(IPQC 主战场)
5.1 装配前核对
| 项目 | 内容 |
|---|---|
| 物料核对 | 图号/型号/数量与 BOM 一致,领用的件有合格标识 |
| 清洁 | 零件无切屑、无油污、无毛刺;导轨安装面、配合面清洁 |
| 工具与量具 | 力矩扳手在校准期;扭力值按工艺文件设定 |
| 文件 | 装配 SOP、图纸、变更单在现场可用版本 |
5.2 装配过程巡检要点
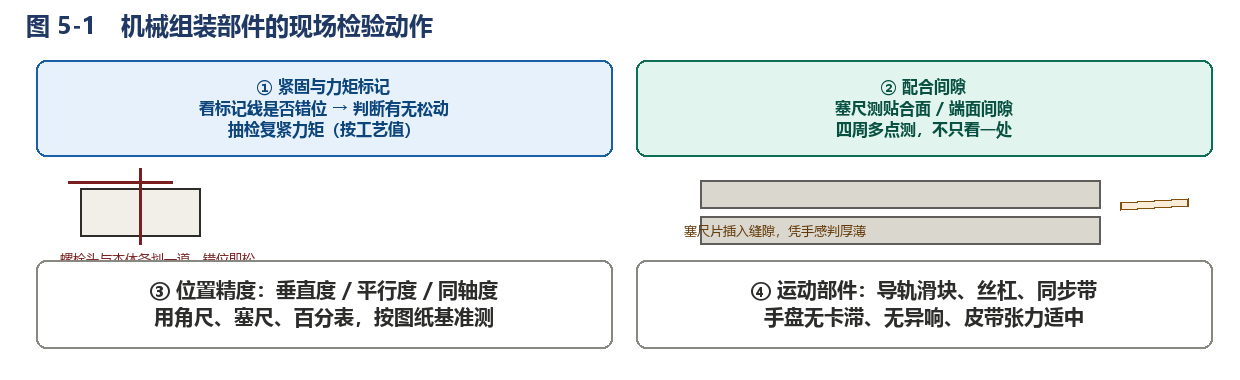
图 5-1 机械组装部件的现场检验动作
巡检采用"看、量、问、记"四步:
1. 看:状态标识、力矩标记线、零件有无装反/漏装、线束管路走向。
2. 量:关键间隙、垂直度、同轴度、力矩(抽检复紧)。
3. 问:作业者有无异常(卡滞、异响、装配困难)——异常往往先被作业者感知。
4. 记:实测值、时间、工序、作业者;异常立即开单。
5.3 紧固与力矩
| 要点 | 说明 |
|---|---|
| 力矩值 | 按工艺文件(与螺栓等级、润滑状态相关,见力矩表) |
| 顺序 | 对角交替、中心向外,分 2~3 遍逐步加力 |
| 标记线 | 拧后在螺栓头与本体间划一道,巡检看标记线错位即可判断松动 |
| 防松 | 弹垫/齿形垫/螺纹胶按图纸,不得缺件或替代 |
| 混装 | 同位置螺栓等级、长度不得混用 |
5.4 配合间隙与位置精度
| 检查项 | 方法 | 判据 |
|---|---|---|
| 贴合间隙 | 塞尺四周多点测 | 按图纸/工艺(一般 ≤0.05 mm 或无缝隙) |
| 垂直度 | 角尺 + 塞尺,或百分表平移 | 按图纸公差 |
| 平行度 | 平台 + 百分表取最大差 | 按图纸公差 |
| 同轴度 | 打表或 CMM | 按图纸公差 |
| 导轨/丝杠 | 手盘无卡滞、无异响;两根导轨平行度打表 | 按样本/图纸 |
5.5 运动部件检查
| 部件 | 检查要点 |
|---|---|
| 直线导轨滑块 | 贴合面无缝、螺栓按序紧固、滑块运行顺滑无卡点、润滑到位 |
| 滚珠丝杠 | 手盘全程无强点、无周期性好紧好松;轴向窜动符合要求 |
| 同步带 / 链条 | 张力适中(按压挠度符合要求)、无跑偏、无异常磨损 |
| 联轴器 | 对中符合要求(弹性一般径向 ≤0.05 mm)、无异常振动 |
| 轴承 | 转动灵活无异响、温升正常 |
5.6 气动与密封(含点胶阀、胶路)
| 项目 | 检查要点 |
|---|---|
| 管路连接 | 快插管剪口平整、插到底、轻拉不脱;走向不干涉运动 |
| 三联件 | 顺序正确(过滤→减压→油雾)、压力设定符合工艺 |
| 试漏 | 保压 5~10 min 压降在允许范围;肥皂水逐点查 |
| O 形圈 | 无扭曲、无划伤、压缩均匀;同一处拆装超 3 次建议换新 |
| 点胶阀 | 阀座面无胶渣、针头紧固、回吸调整合理;无滴漏、无拉丝 |
| 胶路 | 无堵塞、无渗漏、接头无松脱 |
5.7 半成品状态与工序间流转
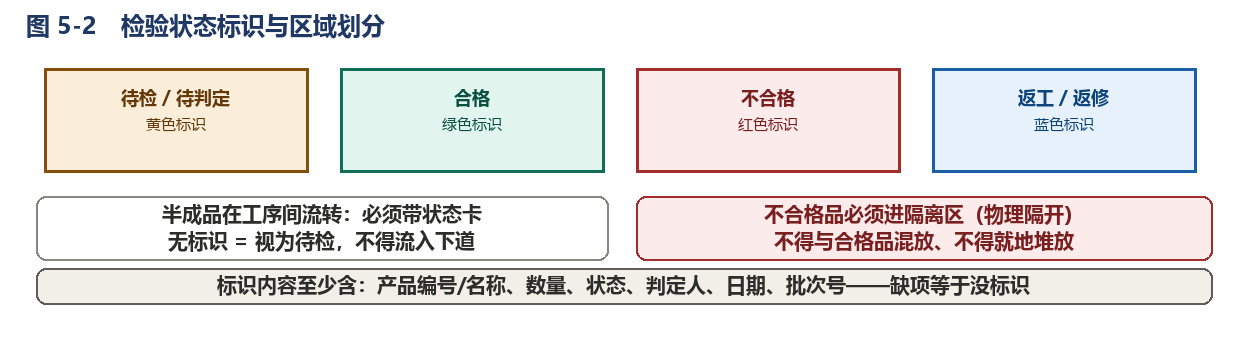
图 5-2 检验状态标识与区域划分
| 状态 | 标识色 | 含义 |
|---|---|---|
| 待检 / 待判定 | 黄 | 尚未检验或判定中,不得流入下道 |
| 合格 | 绿 | 检验合格,可流转 |
| 不合格 | 红 | 隔离待处理 |
| 返工 / 返修 | 蓝 | 经批准返工,完成后须复检 |
标识内容至少含:产品编号/名称、数量、状态、判定人、日期、批次号。缺项等于没标识。
5.8 巡检频次与抽样
| 场景 | 建议 |
|---|---|
| 常规工序 | 每 1~2 小时巡检一次,每次抽 2~5 件 |
| 关键工序(力矩、精度) | 加密频次或 100% 检查 |
| 新员工/新工序 | 加密频次,连续 3 批稳定后恢复常规 |
| 出现异常后 | 加严巡检至连续 5 批合格 |
5.9 组装部件常见缺陷
| 缺陷 | 表现 | 处置 |
|---|---|---|
| 漏装 | 少零件、少垫圈、少防松件 | 不合格,补装后复检 |
| 装反 / 装错 | 方向反、型号错、左右件混 | 不合格,返工 |
| 紧固不到位 | 标记线错位、力矩不足 | 返工复紧,查同批 |
| 间隙/精度超差 | 贴合不严、垂直度超差 | 返修或报废,追溯原因 |
| 卡滞异响 | 手盘不顺、有噪声 | 停线排查,不许带病流转 |
| 渗漏 | 气路/胶路渗漏 | 返修,重新试漏 |
| 外观损伤 | 装配过程磕碰划伤 | 按限度样品判定 |
第六章 成品整机检验(FQC)
6.1 成品检验的四条线
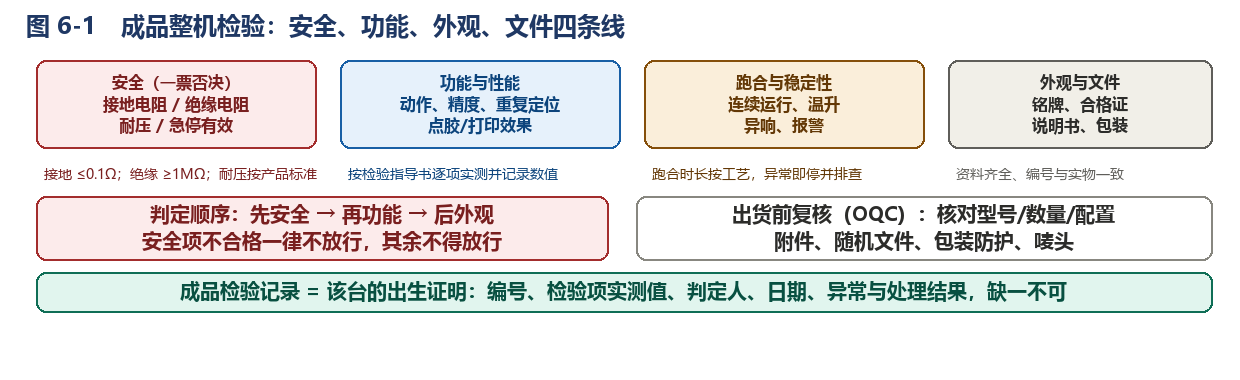
图 6-1 成品整机检验:安全、功能、外观、文件四条线
判定顺序:先安全 → 再功能 → 后外观。安全项不合格一律不放行。
6.2 安全项(一票否决)
| 项目 | 判据(一般要求,以产品技术文件为准) |
|---|---|
| 保护接地连续性 | 接地端子到各外露导电部分电阻 ≤0.1 Ω |
| 绝缘电阻 | 500 V DC 下 ≥1 MΩ |
| 耐压试验 | 一般取 1000 V AC、1 s,无击穿闪络(按产品标准与额定电压确定) |
| 急停功能 | 任一急停按下 → 主回路断开、运动部件停止;需手动释放并复位后才能重启 |
| 防护与警示 | 防护罩、安全标识、旋转部件护罩齐全 |
6.3 功能与性能
| 类别 | 检查要点 |
|---|---|
| 基本动作 | 各轴点动/回零/限位正常;按钮、指示灯、触摸屏响应正确 |
| 点胶设备 | 点径一致性、胶量稳定、无拉丝垂漏、回吸正常、阀动作可靠 |
| UV 打印设备 | 喷头状态(无断线)、打印精度与套色、平台平面度、UV 灯工作正常 |
| 气动 | 压力稳定、动作顺序正确、无泄漏 |
| 报警与保护 | 超限报警、气压不足报警、门禁/光幕动作有效 |
6.4 精度与重复定位
| 项目 | 方法 |
|---|---|
| 定位精度 / 重复定位精度 | 激光干涉仪或百分表 + 量块(按设备精度等级要求),多目标点往返多次取偏差 |
| 重复点胶/打印精度 | 连续多次动作后测关键点偏差(如点位置、图案套准) |
| 平台/工作台平面度 | 刀口尺 + 塞尺或百分表扫描 |
记录:精度项必须记录实测数据(各点偏差、计算值),不能只写"合格"。
6.5 跑合与稳定性
● 按工艺规定时长连续运行(一般数小时至数十小时,按产品定)。
● 观察:温升、噪声、异响、报警、动作是否稳定、有无松脱渗漏。
● 跑合中出现异常 → 停止、排查、处理,处理完成后重新计时跑合,不得带病放行。
6.6 外观与标识
| 项目 | 判据 |
|---|---|
| 外观 | 无磕碰划伤、无色差、无污渍;按限度样品 |
| 铭牌 | 型号、编号、参数、日期齐全,与实物一致,粘贴牢固 |
| 线束管路 | 走向整齐、固定牢靠、标识清晰 |
| 清洁 | 无切屑、无胶渍、无油污、无指纹 |
6.7 文件与包装
| 项目 | 内容 |
|---|---|
| 随机文件 | 合格证、说明书、保修卡、装箱单、精度报告(客户要求时) |
| 编号一致 | 机身号、铭牌号、合格证号、装箱单号四号统一 |
| 包装 | 防潮、防震、防倾倒标识;木箱/托盘符合要求;附件齐全 |
| 出货复核 OQC | 型号、配置、数量、唛头、随机文件与订单一致 |
6.8 成品检验记录
成品检验报告 = 该台设备的"出生证明",至少包含:设备编号、型号、检验项目实测值(精度项附数据)、判定人、日期、异常及处理结果。缺项不得放行。
第七章 不合格品控制
7.1 标识与隔离
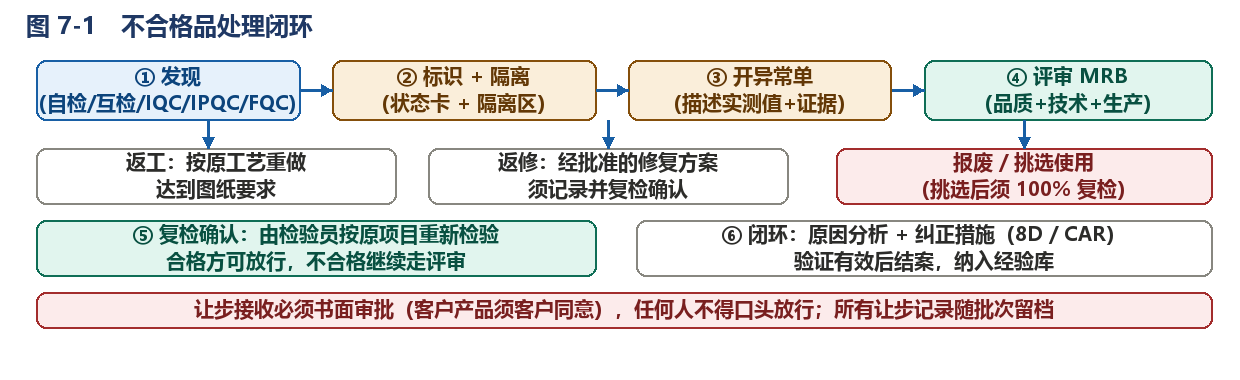
图 7-1 不合格品处理闭环
| 步骤 | 动作 |
|---|---|
| 发现 | 自检/互检/巡检/专检发现,立即停流 |
| 标识 | 挂红色状态卡,写明不合格项目与实测值 |
| 隔离 | 移入不合格品隔离区,物理隔开,不得与合格品混放 |
| 记录 | 开异常单:图号、批次、数量、缺陷描述、实测值、发现人/时间 |
| 通知 | 通知生产/仓库/采购,必要时通知技术 |
7.2 处置方式
| 方式 | 适用 | 要点 |
|---|---|---|
| 返工 | 按原工艺重做可达到图纸要求 | 返工后按原项目复检 |
| 返修 | 需专门修复方案(如补焊、镶套) | 须技术批准、记录方案、复检确认 |
| 报废 | 无法修复或修复成本过高 | 标识后隔离,走报废审批 |
| 挑选使用 | 批中部分合格 | 挑选后 100% 复检,记录挑选数量与结果 |
| 让步接收 | 不影响功能与安全,经批准 | 见 7.3 |
7.3 让步接收(特采)
● 必须书面审批:品质 + 技术 + 生产会签;客户产品须客户书面同意。
● 任何人不得口头放行;让步记录随批次留档,注明让步原因、范围、有效期。
● 禁止让步的情形:安全项、关键功能项、客户明确禁止项。
7.4 纠正措施与 8D
| 8D 步骤 | 要点 |
|---|---|
| D1 成立小组 | 品质牵头,技术、生产、采购参与 |
| D2 描述问题 | 用数据说话:什么件、什么缺陷、多少、什么时候、在哪发现 |
| D3 临时措施 | 先拦住:隔离、挑选、加严检验 |
| D4 根本原因 | 用 5Why / 鱼骨图,追到"为什么产生"和"为什么没检出"两条线 |
| D5 永久措施 | 改工艺/改图纸/换供应商/加防错 |
| D6 验证 | 措施实施后连续 N 批验证有效 |
| D7 预防再发 | 更新 SIP、FMEA、作业标准、培训 |
| D8 结案 | 资料归档,纳入经验库 |
提醒:D4 最容易走过场。追到"员工疏忽"就停下来的分析没有价值——要追到制度和防错层面。
7.5 复检与结案
● 所有返工/返修品必须由检验员按原项目重新检验,不得由作业者自行判定。
● 复检合格后更换标识(红→绿),记录复检结果与原缺陷关联。
● 异常单闭环标准:原因分析 + 措施 + 验证 + 记录归档,四者齐全方可结案。
第八章 记录、追溯与数据
8.1 检验记录要素
| 要素 | 说明 |
|---|---|
| 产品信息 | 图号/型号、名称、批次号、数量 |
| 检验依据 | 图纸版本、SIP 编号、抽样方案 |
| 实测数据 | 逐项数值,不写"合格"了事 |
| 量具信息 | 使用的量具编号(可追溯到校准状态) |
| 判定与人员 | 判定结论、检验员、日期 |
| 异常 | 缺陷描述、处置方式、闭环结果 |
8.2 追溯链
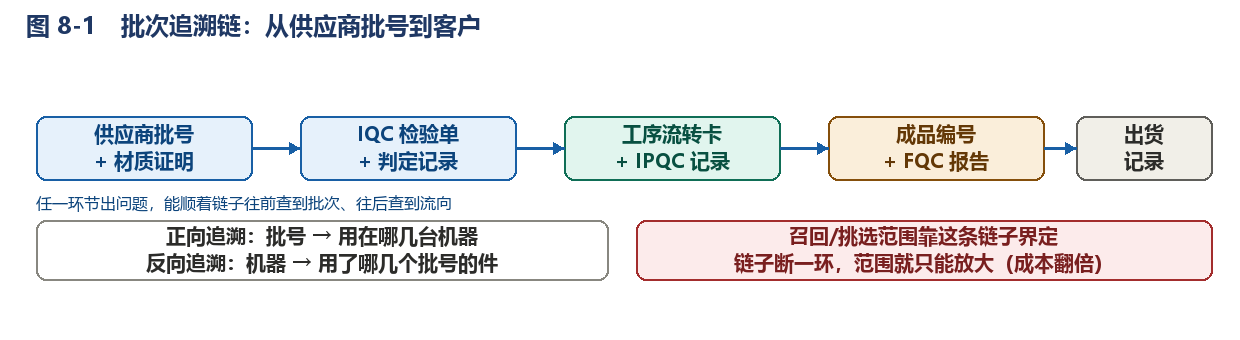
图 8-1 批次追溯链:从供应商批号到客户
正向:批号 → 用在哪几台机器。
反向:机器编号 → 用了哪几个批号的件。
链子断一环,问题发生时挑选范围就只能放大,成本成倍上升。
8.3 常用指标
| 指标 | 算法 | 用途 |
|---|---|---|
| 来料批合格率 | 合格批数 ÷ 总检验批数 | 供应商评价 |
| 来料不良率 PPM | 不良件数 ÷ 检验总数 ×10⁶ | 供应商考核 |
| 过程直通率 FPY | 一次合格数 ÷ 投入数 | 过程能力 |
| 成品一次交验合格率 | 一次合格台数 ÷ 交验台数 | FQC 成效 |
| 不良 TOP 项 | 按缺陷类型/部位排序 | 改进优先级 |
| 异常闭环率 / 周期 | 已结案数 ÷ 异常总数;平均天数 | 响应速度 |
8.4 SPC 与 CPK 基础
● CPK:过程能力指数,考虑偏移。一般要求 CPK ≥1.33;关键特性 ≥1.67。
● 判异原则(常规控制图):点出界;连续 9 点同侧;连续 6 点递增或递减;连续 14 点交替上下。
● 抽样数据用于判批,SPC 数据用于判过程;两者不能混用。
● 现场最实用的是趋势图:把每天/每批的关键尺寸均值画出来,漂移趋势比单点超差更早预警。
第九章 协同与争议处理
9.1 与生产、技术、供应商的协同
| 对象 | 常见分歧 | 处理原则 |
|---|---|---|
| 生产 | "不影响装配,先用吧" | 影响装配与否由图纸和 SIP 判定,不由现场感觉判定;确需放行走让步审批 |
| 技术 | 图纸与实物不符 | 请技术书面澄清(变更单/技术通知),不口头执行 |
| 供应商 | 对判定有异议 | 提供实测数据与照片;要求其提交整改措施;必要时现场复核 |
| 客户 | 退货/投诉 | 先确认事实与数量,再分析原因,48 小时内给出初步回复 |
9.2 限度样品
● 适用范围:外观、色泽、纹理等难以量化的项目;尺寸类一律以量具实测为准,不做限度样品。
● 建立:品质 + 技术 + 生产(必要时客户)共同确认、签字、封样。
● 管理:标识清晰(编号、生效日期、适用范围)、存放受控、定期更换(一般半年)、过期失效。
9.3 灰度判定的处理原则
| 情形 | 原则 |
|---|---|
| 数据在公差边界(如 ±0.01 内) | 换精度更高的量具复测;以高精度结果为准;记录两次数据 |
| 判据缺失 | 上报技术书面澄清,不自行放宽 |
| 判据冲突 | 按 2.1 优先顺序;仍不清则升级 |
| 影响安全/功能存疑 | 从严判定(按不合格处理),由评审决定是否让步 |
9.4 常见沟通话术
● 对方说"以前都是这么放的":"以前放行有没有书面记录?没有的话这次按判据走。"
● 对方说"就差一点点":"差多少是图纸定的,不是我们定的。要放行走让步审批,我配合走流程。"
● 对方说"客户催得急":"越急越要先拦住,流下去返工更慢。让步审批我可以马上发起。"
● 对方说"你测得不准":"可以,用量具编号 X 的千分尺一起复测,现场读数现场记。"
第十章 30 天提升计划
10.1 训练方法:三步实物训练法
1. 第一步 看:拿一件实物,说出该检哪些项目(尺寸/形位/Ra/螺纹/外观)。
2. 第二步 量:选对量具,测出数值,与图纸对照给出判定。
3. 第三步 讲:把判定依据讲清楚——公差多少、实测多少、判据是哪一条。
每天练一件,30 天覆盖 30 件,覆盖机加工件、组装部件、成品三类。
10.2 四周推进表
| 周次 | 重点 | 目标 |
|---|---|---|
| 第 1 周 | 判据与抽样 | 熟记缺陷分级、AQL、抽样判定流程;能查表定方案 |
| 第 2 周 | 量具与测量 | 卡尺/千分尺/百分表/塞尺/螺纹规熟练;懂分辨力与校准 |
| 第 3 周 | 四类对象要点 | 机加工件、组装部件、半成品、成品的必查项能默出来 |
| 第 4 周 | 闭环与记录 | 能独立开异常单、走完 8D、写出可追溯的检验记录 |
10.3 自测清单(能答出即视为过关)
1. CR / MA / MI 三级缺陷的定义与 AQL 取值?
2. 抽样判定的六个步骤与转移规则?
3. 量具分辨力 1/10 法则的内容?
4. 螺纹通规、止规的合格判定?
5. 接地电阻、绝缘电阻、耐压的一般判据?
6. 形位公差测量的基准原则?
7. 不合格品五种处置方式的适用条件?
8. 让步接收的审批要求?
9. 检验记录必须包含哪些要素?
10. 8D 中 D4 应该追到什么层面?
附录 A 高频问答速查(30 条)
| # | 问题 | 要点答案 |
|---|---|---|
| 1 | 图纸没标公差怎么办 | 按 GB/T 1804 未注公差(一般 m 级),不能自己估 |
| 2 | 图纸与 SIP 不一致听谁的 | 图纸优先;SIP 与技术冲突时报技术书面澄清 |
| 3 | 抽检发现 1 件不合格整批都要退吗 | 按判定数组:d ≥ Re 整批拒收;d ≤ Ac 接收并挑出不合格品 |
| 4 | CR 项能不能抽样 | 安全/关键项零缺陷,AQL=0,必要时 100% 检 |
| 5 | 卡尺和千分尺怎么选 | 看公差带:>0.1 卡尺;0.01~0.1 千分尺/百分表 |
| 6 | 数显卡尺显示 0.01 就一定准吗 | 分辨力不等于准确度;还要看校准状态、测力、温度 |
| 7 | 量具超期几天能用吗 | 不可以,停用送校 |
| 8 | 螺纹只用螺母试可以吗 | 不规范,必须用螺纹量规(塞规 6H / 环规 6g) |
| 9 | 止规能旋进去一点点算合格吗 | 旋入 ≤2 圈为合格,超过即不合格 |
| 10 | 同轴度怎么测最可靠 | 打表可判断相对跳动,精度争议时上三坐标 |
| 11 | 形位公差测量基准怎么定 | 与图纸基准一致,否则结果无效 |
| 12 | Ra 用样板比对可靠吗 | 外观比对够用,争议时用粗糙度仪 |
| 13 | 铝件冬天夏天测出来不一样 | 温度影响,需同温测量;铝热膨胀系数约为钢的 2 倍 |
| 14 | 首件没检完能不能先干 | 不可以,首件未确认不得批量生产 |
| 15 | 巡检发现问题口头说就行吗 | 必须记录并开异常单 |
| 16 | 力矩标记线错位说明什么 | 螺栓松动,需复紧并查同批 |
| 17 | 力矩值涂了螺纹胶还一样吗 | 不一样,K 值变化,按工艺文件取修正值 |
| 18 | 半成品无标识怎么处理 | 按待检处理,不得流入下道 |
| 19 | 不合格品能不能先放生产线边 | 不可以,必须进隔离区 |
| 20 | 让步接收谁能批 | 品质+技术+生产会签,客户产品须客户书面同意 |
| 21 | 什么情况绝对不能让步 | 安全项、关键功能项、客户禁止项 |
| 22 | 挑选使用要不要全检 | 要,挑选后 100% 复检并记录 |
| 23 | 供应商对判定有异议怎么办 | 提供实测数据与照片,要求整改,必要时现场复核 |
| 24 | 8D 的 D4 追到"员工疏忽"行吗 | 不行,要追到制度与防错层面 |
| 25 | 检验记录只写合格可以吗 | 不可以,必须写实测值 |
| 26 | 成品安全项能不能抽检 | 必须逐台检验,不得抽检 |
| 27 | 急停怎么验证 | 按下后主回路断开、运动停止,需手动释放+复位才能重启 |
| 28 | 接地电阻多少合格 | 一般 ≤0.1 Ω |
| 29 | 绝缘电阻多少合格 | 500 V DC 下 ≥1 MΩ |
| 30 | 追溯链断了怎么办 | 按最大可疑范围界定,同时补齐记录防止再发 |
附录 B 术语与缩写速查
| 缩写 | 全称 / 含义 |
|---|---|
| IQC | 来料检验(Incoming Quality Control) |
| IPQC | 过程检验(In-Process Quality Control) |
| FQC | 成品检验(Final Quality Control) |
| OQC | 出货检验(Outgoing Quality Control) |
| SIP | 检验指导书(Standard Inspection Procedure) |
| BOM | 物料清单 |
| AQL | 接收质量限(Acceptable Quality Limit) |
| Ac / Re | 接收数 / 拒收数 |
| CR / MA / MI | 致命 / 主要 / 次要缺陷 |
| CTQ | 关键质量特性(Critical to Quality) |
| MRB | 不合格品评审(Material Review Board) |
| 8D | 八步问题解决法 |
| CAR | 纠正措施要求(Corrective Action Request) |
| SPC | 统计过程控制 |
| CPK | 过程能力指数(考虑偏移) |
| MSA | 测量系统分析 |
| Gage R&R | 量具重复性与再现性 |
| CMM | 三坐标测量机 |
| ECN | 工程变更通知 |
| FPY | 一次通过率(First Pass Yield) |
| PPM | 百万分之不良数 |
| Ra | 轮廓算术平均偏差(表面粗糙度) |
| GD&T | 几何尺寸与公差 |
| LOTO | 上锁挂牌(危险能量隔离) |
| ESD | 静电防护 |